Jedes Kunststoffbauteil beginnt mit anderen Anforderungen. Unsere Projekte zeigen, wie wir Werkstoff, Konstruktion, Werkzeug, Fertigung und Wirtschaftlichkeit zusammendenken und daraus passende Kunststofflösungen entwickeln. Dabei steigen wir dort ein, wo Sie uns brauchen – von der ersten Idee bis zur Serienfertigung.
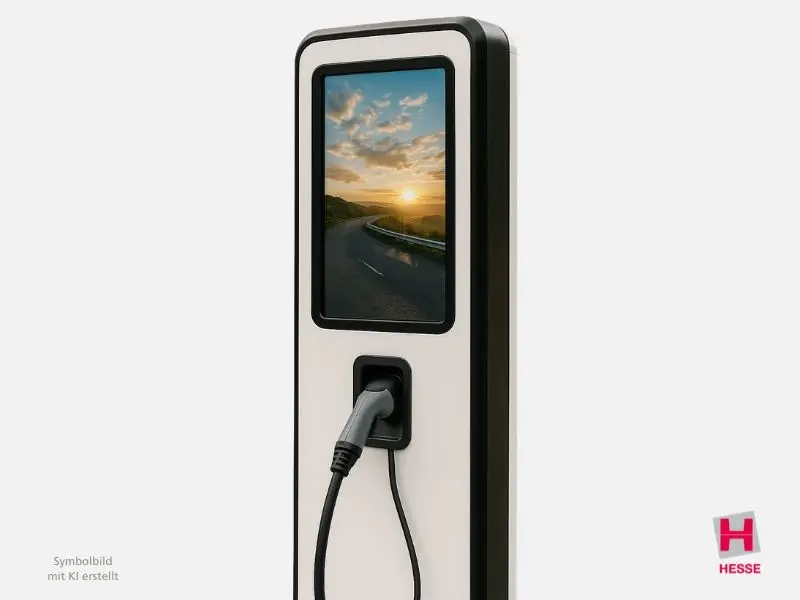
Verkleidung Ladesäule: Robust und hochwertig
Bauteil: Moderne Verkleidungslösung für eine Ladesäule im Außenbereich als leichte und funktionale Alternative zu Metall.
Ausgangslage: Die Verkleidung wurde gemeinsam mit dem Kunden entwickelt und konstruiert. Hesse Thermoformung begleitete das Projekt von der Entwicklung über Prototyp und Werkzeug bis hin zur Serienfertigung und Just-in-Time-Lieferung.
Anforderung: Gefordert war eine wetterfeste, langlebige und gleichzeitig optisch hochwertige Verkleidung für den dauerhaften Einsatz im Außenbereich. Neben UV- und Witterungsbeständigkeit waren Schlagzähigkeit, Stabilität und ein modernes Design entscheidend.
Werkstoff: Zum Einsatz kommt ABS/PMMA. Die PMMA-Deckschicht sorgt für die erforderliche Witterungsbeständigkeit und eine hochwertige Oberfläche, während ABS als Trägermaterial die für die Anwendung erforderliche Schlagzähigkeit und Stabilität bietet. Die Sichtseite erfüllt die Außenanforderungen, die Rückseite besteht anteilig aus recyceltem Material. Das Material erfüllt damit technische Anforderungen und trägt zur Wirtschaftlichkeit bei.
Konstruktion: Entwicklung und Konstruktion erfolgten gemeinsam mit dem Kunden. Dabei wurde die Verkleidung auf die Anforderungen der Außenanwendung und eine fertigungsgerechte Umsetzung im Kunststoff-Tiefziehen abgestimmt.
Werkzeug: Das für die Bauteilgeometrie erforderliche Tiefziehwerkzeug wurde über Hesse Thermoformung entwickelt und gefertigt.
Verfahren: Die Verkleidung wird im Kunststoff-Tiefziehen hergestellt. Das Verfahren ermöglicht es, die großflächige dreidimensionale Geometrie technisch und wirtschaftlich umzusetzen.
CNC-Bearbeitung & Montage: Nach dem Tiefziehen erfolgt die präzise Nachbearbeitung auf der 5-Achs-CNC-Anlage. CNC-gefräste Befestigungsprofile werden anschließend in die Verkleidung eingeklebt und ermöglichen die weitere Montage des Bauteils.
Wirtschaftlichkeit: Durch den Einsatz von Recyclingmaterial wird der Materialaufbau wirtschaftlich optimiert. Gleichzeitig ermöglicht die PMMA-Deckschicht die für den Außeneinsatz erforderliche Oberfläche.
Lösung: Entstanden ist eine leichte, funktionale und optisch hochwertige Verkleidung für den dauerhaften Außeneinsatz. Die Kombination aus Witterungsbeständigkeit, Schlagzähigkeit und Stabilität bei geringem Gewicht macht Kunststoff hier zu einer Alternative zu einer metallischen Verkleidung.
Entwicklung und Fertigung über Hesse Thermoformung
CNC-Fräsen:
5-Achs-CNC-Bearbeitung
Menge:
200 St.
Zusätzlicher Oberflächenschutz:
Schutzfolie
Montage:
Eingeklebte CNC-gefräste Befestigungsprofile
Logistik:
Just in Time
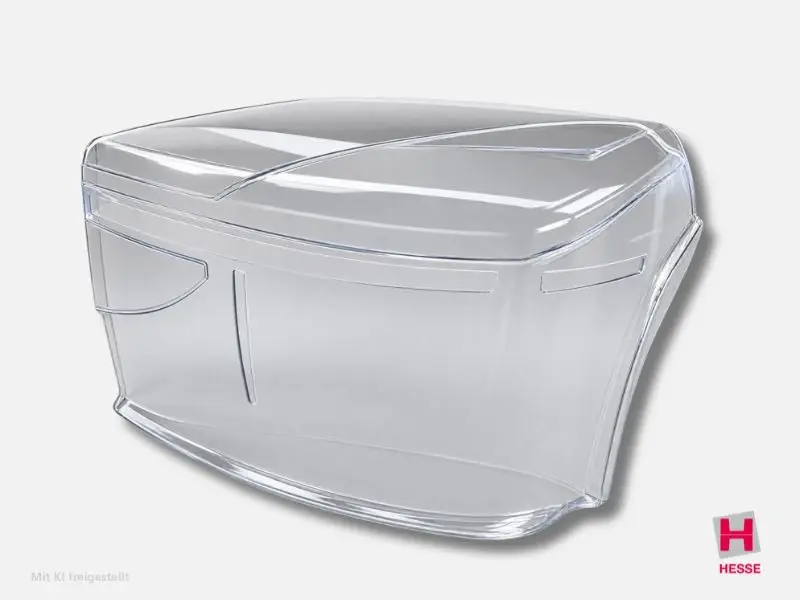
Transparente Fahrzeugfront für ein Messeexponat
Bauteil: Transparente Fahrzeugfront für ein Messeexponat eines Automobilzulieferers. Die transparente Ausführung der Front ermöglicht den Blick auf die dahinterliegende Sensortechnik und verbindet deren Präsentation mit der Anmutung einer realen Fahrzeugfront.
Ausgangslage: Für einen Messeauftritt sollte innerhalb kurzer Zeit eine transparente Fahrzeugfront entstehen, mit der die hinter der Verkleidung liegende Sensortechnik sichtbar präsentiert werden kann. Neben der außergewöhnlichen Optik musste die Lösung deshalb auch technisch für das Tiefziehen und die anschließende Bearbeitung geeignet sein.
Anforderung: Transparent, schlagzäh, optisch hochwertig und nach dem Tiefziehen präzise spanend bearbeitbar: Bei der Fahrzeugfront mussten mehrere Anforderungen gleichzeitig erfüllt werden. Insbesondere bei den großflächigen transparenten Bauteilen durfte die gewünschte optische Qualität durch die Umformung nicht verloren gehen.
Werkstoff: Die Wahl fiel auf den transparenten Kunststoff PETG, der hohe Schlagzähigkeit mit einer hochwertigen Optik verbindet. Ein leichter Blaustich unterstützt zusätzlich die gewünschte Anmutung. Entscheidend war gleichzeitig ein gutes Tiefziehverhalten: Der Werkstoff musste sich gleichmäßig verformen lassen und dabei seine gewünschten optischen Eigenschaften möglichst erhalten.
Konstruktion: Werkstoff, Bauteilgeometrie und spätere Bearbeitung mussten von Beginn an zusammengedacht werden. Neben der tiefziehgerechten Gestaltung war zu berücksichtigen, dass nach dem Umformen präzise Schlitze und Aussparungen in die transparenten Bauteile eingebracht werden sollten.
Werkzeug: Das Werkzeug wurde aus Aluminium mit einer spiegelglatt polierten Oberfläche angefertigt. Die für den Fertigungsprozess erforderlichen Vakuumbohrungen wurden so fein wie möglich außerhalb der Sichtbereiche auf der Werkzeugoberfläche eingearbeitet.
Verfahren: Die einzelnen Komponenten der Fahrzeugfront wurden im Kunststoff-Tiefziehen hergestellt. Gerade bei großflächigen transparenten Bauteilen kommt es dabei auf das Zusammenspiel von Werkstoff, Werkzeug und Prozessführung an, damit sich das Material gleichmäßig verformt und die gewünschte optische Wirkung erhalten bleibt.
CNC-Bearbeitung: Nach dem Tiefziehen wurden die erforderlichen Schlitze und Aussparungen präzise spanend in die Bauteile eingebracht. Bereits bei der Werkstoffauswahl musste deshalb berücksichtigt werden, dass der transparente Kunststoff nach der Umformung zuverlässig weiterbearbeitet werden kann.
Wirtschaftlichkeit: Um hohe Kosten zu vermeiden, wurde nur der Teil der Fahrzeugfront gefertigt, der für die Darstellung der Sensortechnik relevant ist.
Lösung: Entstanden ist ein Teil einer transparenten Fahrzeugfront, die den Blick auf die dahinterliegende Sensortechnik ermöglicht und gleichzeitig die hochwertige Anmutung eines Messeexponats erfüllt. Die Kombination aus Transparenz, Schlagzähigkeit, Tiefziehfähigkeit und präziser Nachbearbeitbarkeit zeigt, wie entscheidend die richtige Werkstoffauswahl für das Gesamtergebnis eines technischen Kunststoffbauteils sein kann.
Sie haben eine konkrete Bauteilidee oder möchten prüfen, ob sich Ihre Anwendung im Kunststoff-Tiefziehen umsetzen lässt? Sprechen Sie mit uns über Ihre Anforderungen. Gemeinsam prüfen wir Werkstoff, Konstruktion, Fertigung und Wirtschaftlichkeit. Sie erreichen uns telefonisch: +49 2837 96 130 0 per E-Mail oder ganz einfach über unser Kontaktformular.
You are using an outdated browser. The website may not be displayed correctly.
Cookie- und Datenschutzhinweise
Diese Webseite verwendet Cookies, um bestimmte Funktionen zu ermöglichen und das Angebot zu verbessern.
Schützt vor Cross-Site-Request-Forgery Angriffen.
Speicherdauer: Dieses Cookie bleibt nur für die aktuelle Browsersitzung bestehen.
Speichert die aktuelle PHP-Session.
Speicherdauer: Dieses Cookie bleibt nur für die aktuelle Browsersitzung bestehen.
Dieser Cookie ist für unsere Website nicht unbedingt erforderlich. Mit diesem Cookie kann Google die Konversionen von Anrufen auf Mobilgeräten nachverfolgen. Wenn ein Kunde beispielsweise auf der Kontaktseite auf eine Telefonnummer klickt, um von seinem Mobilgerät aus zu wählen.
Anbieter: Google Ireland Ltd., Gordon House, Barrow Street, Dublin 4, Ireland
Speicherdauer: Hier können Sie mehr über die Speicherdauer des Cookies erfahren https://policies.google.com/privacy.
Welche Daten werden gesammelt? Nutzerdaten für Cross-Device-Tracking.
Zu welchem Zweck werden die Daten gesammelt? Um Conversions auch dann noch zuordnen zu können, wenn das Gerät gewechselt wird.
Rechtliche Grundlage Einwilligung, Art. 6 Abs. 1 lit. a DSGVO
Ort der Verarbeitung Europäische Union, Vereinigte Staaten von Amerika
Erhebung von Statistik über die Nutzung der Webseite. (Reichweitenmessung)
Anbieter: Google Ireland Ltd., Gordon House, Barrow Street, Dublin 4, Ireland
Speicherdauer: Hier können Sie mehr über die Speicherdauer des Cookies erfahren https://policies.google.com/privacy.
Welche Daten werden gesammelt? Browserinformationen (Browsertyp, Referrer-/Exit-Seiten, die auf unserer Website angezeigten Dateien, Betriebssystem, Datums-/Zeitstempel und/oder Clickstream-Daten)Nutzungsdaten (Ansichten, Klicks)IP-Adresse (Wir haben die IP-Anonymisierung auf der Website aktiviert (sog. IP-Masking), sodass Ihre IP-Adresse von Google innerhalb der EU und des EWR vor der Übertragung soweit gekürzt wird, dass sie keine Rückschlüsse mehr auf einzelne Personen zulässt. Lediglich diese anonymisierte IP-Adresse wird an Google übermittelt.)
Zu welchem Zweck werden die Daten gesammelt? Erhebung von Statistik über die Nutzung der Webseite (Reichweitenmessung), um das Besucherverhalten analysieren und die Nutzererfahrung mit der Seite verbessern zu können.
Rechtliche Grundlage Einwilligung, Art. 6 Abs. 1 lit. a DSGVO, Art. 49 Abs. 1 lit. a DSGVO
Ort der Verarbeitung Europäische Union, Vereinigte Staaten von Amerika
Dies ist ein Cookie, das von Microsoft Bing Ads verwendet wird und ein Tracking-Cookie ist. Es ermöglicht, mit einem Benutzer in Kontakt zu treten, der zuvor die Website besucht hat.
Anbieter: Microsoft Corporation
Speicherdauer: Hier können Sie mehr über die Speicherdauer des Cookies erfahren https://about.ads.microsoft.com/en-us/resources/policies/remarketing-in-paid-search-policies.
Zu welchem Zweck werden die Daten gesammelt? Erhebung von Statistik über die Nutzung der Webseite (Reichweitenmessung), um das Besucherverhalten analysieren und die Nutzererfahrung mit der Seite verbessern zu können.
Rechtliche Grundlage Einwilligung, Art. 6 Abs. 1 lit. a DSGVO
Facebook stellt keine Beschreibung der Daten zur Verfügung. Generell dient das Cookie zur Nachverfolgung durch Facebook Anzeigen. Informationen zum Umfang der gesammelten Daten werden nicht kommuniziert.
Anbieter: Meta Platforms, Inc.
Speicherdauer: Hier können Sie mehr über die Speicherdauer des Cookies erfahren https://www.facebook.com/policies/cookies/.
Welche Daten werden gesammelt? Facebook stellt keine Informationen zum Umfang und Zweck der gesammelten Daten zur Verfügung.
Zu welchem Zweck werden die Daten gesammelt? Facebook stellt keine Informationen zum Umfang und Zweck der gesammelten Daten zur Verfügung.
Ort der Verarbeitung Facebook stellt keine Informationen zum Ort der Datenverarbeitung zur Verfügung.
Hubspot wird als Web Analyse Tool zu Verfolgung der Nutzeraktivität eingesetzt. Darauf basierend optimieren wir unser Angebot und unsere Website.
Anbieter: HubSpot, Inc.
Speicherdauer: Hier können Sie mehr über die Speicherdauer des Cookies erfahren https://legal.hubspot.com/de/privacy-policy.
Welche Daten werden gesammelt? Besucher-Tracking (Zeitstempel, Sitzungserfassung, Nutzer ID mittels GUID, Seitenaufrufe)
Zu welchem Zweck werden die Daten gesammelt? Erhebung von Statistik über die Nutzung der Webseite (Reichweitenmessung), um das Besucherverhalten analysieren und die Nutezrerfahrung mit der Seite verbessern zu können.
Rechtliche Grundlage Einwilligung, Art. 6 Abs. 1 lit. a DSGVO, Art. 49 Abs. 1 lit. a DSGVO
Ort der Verarbeitung HubSpot speichert alle Daten in den USA bzw. in weltweit verteilten Rechenzentren.